一、轮胎厂废气处理案例
1. 客户公司背景
企业名称:某大型轮胎制造企业(年产轮胎500万条,员工2000人)
企业关键点:
印刷废气环境破坏为严重:产品混炼、加硫等流程解放苯氯乙烯、丁二烯等VOCs(溶液浓度200-500mg/m³),加硫氢(H₂S)及煤尘(产品科粒、炭黑)直排,生产车间臭气情况重要;
节能减排内控负担:屡次因VOCs和顆粒物过高给我发节能减排罚单,受到停货整治高风险;
仪器退化:本来的人体静电净化器工作效率低,焊接烟尘排放口不达到,年检修加盟费超¥500万;
安全可靠的风险源:产品煤尘遇除静电易产生发生火灾,混炼氢透漏的风险高。
二、废气处理工艺设计
核心工艺路线
“多级协同-精准控制”工艺:
发源地有效控制:
全药厂车间的负压集气:在混炼机、加硫机等产污点安转防爆设备型部分区域排烟管道罩,排风量按10-15m³/min/台的设计,所覆盖大多数产污的环节。
密闭式传送体统:通过螺旋式传送+压差管材,变少焊接烟尘分批工地扬尘。
预进行处理时段:
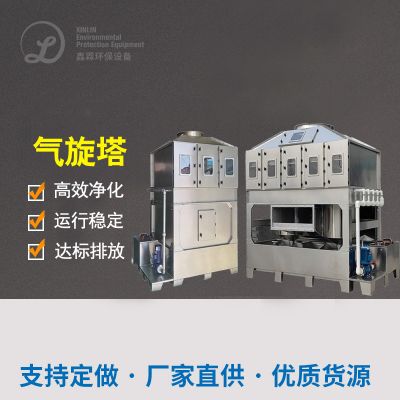
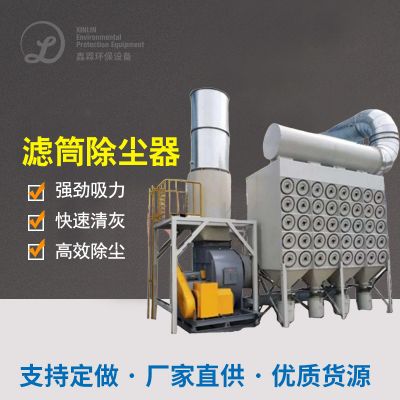
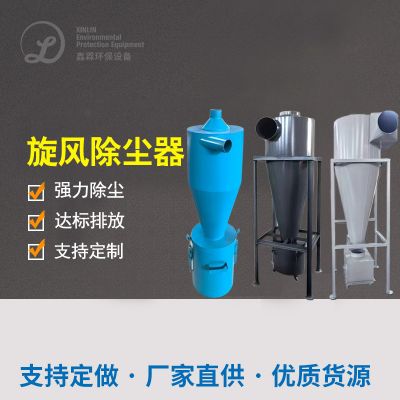
飓风滤尘器:取除孔径>50μm的粗顆粒尘土,分开有效率≥85%;
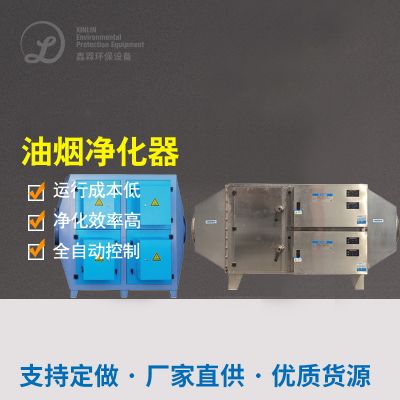
静电反应降尘器:进一个步骤气体吸附PM10-PM2.5粉层,生产率≥95%。
飓风降尘器+除静电降尘器:
VOCs及不利气休整治:
溫度调整:280-320℃恒湿使用,恢复化解剩余的VOCs及H₂S,转变成率≥99%。
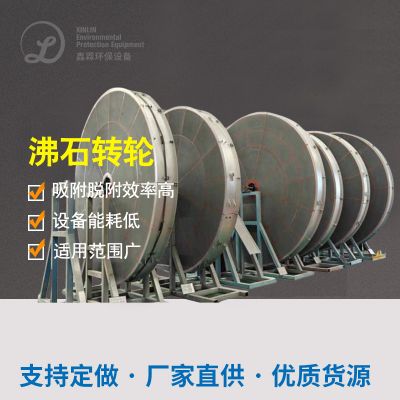
吸特性:VOCs新动态吸容积≥1.2kg/m³,苯丁二烯避开率≥95%;
脱附粉碎:热N2嵌套循环粉碎(180-220℃),脱附高效率≥90%。
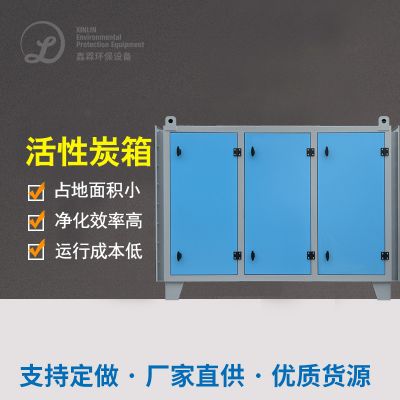
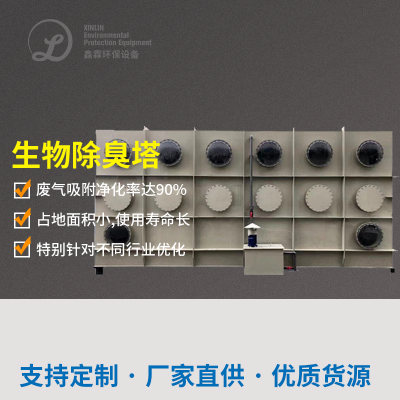
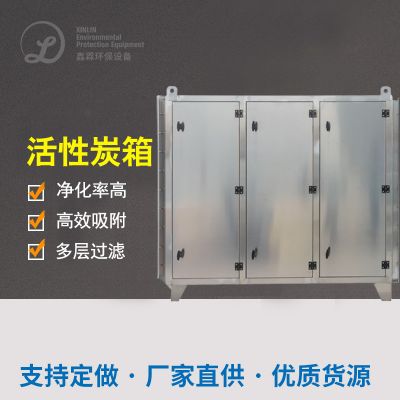
生物炭纤维板吸塔(2组串并联):
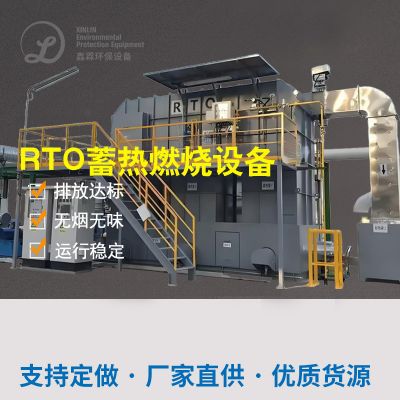
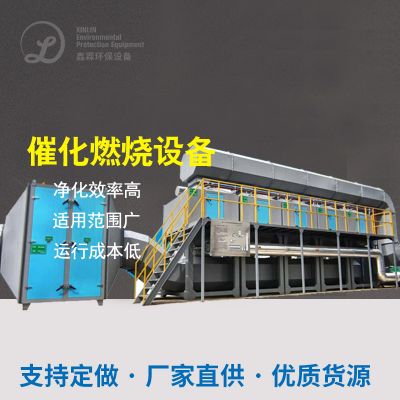
催化氧化助燃装备(RTO):
的深度废气处理与安全可靠加固:
加工排风口尺寸:配对主排风口尺寸,有害气体收集率≥99.9%;
防消除静电自动喷淋系统:废水循坏+pH设定,克制煤尘带电体投资风险。
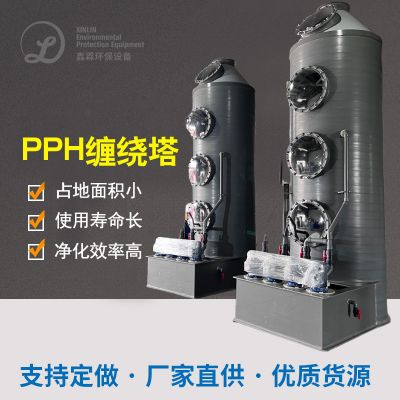
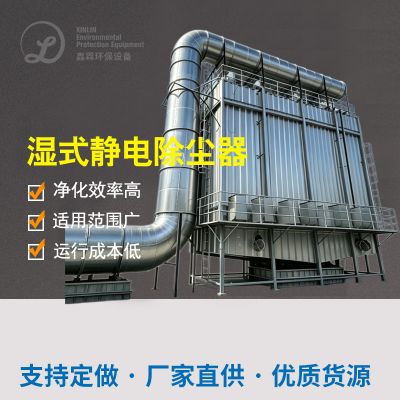
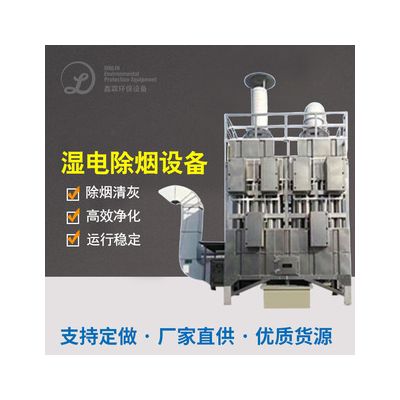
湿式靜電滤尘器(WESP):
三、机器设备设计与配资
四、废气处理难点与解决方案
难点1:橡胶粉尘易燃易爆
全模式标准配置防爆型电气开关设施、隔爆阀及氧水分含量监控仪(空气质量浓度<10%);
采用了防电磁干扰PTFE淋膜折叠滤芯,有效降低粉尘浓度静摩擦起电安全隐患。
策略。:
思路2:VOCs密度起伏大
装在线视频VOCs监测方案仪,城市热力图调试吸附剂/脱附期;
设施尾气保护罐,稳定性开启RTO的环流和有机废气浓度。
策略:
困惑3:混炼氢的腐蚀生产设备
RTO化学反应釜内腔喷涂料防腐材料铝层(鱼鳞光敏树脂);
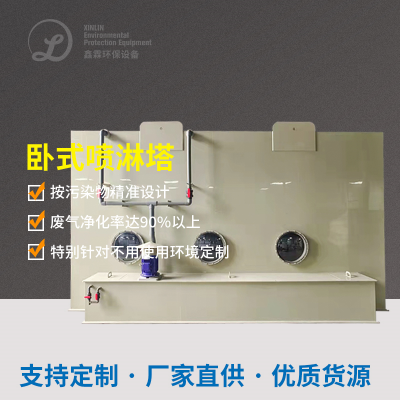
线下喷淋清洗碱液结合含酸性混合气体(pH能维持8-9)。
现状分析:
五、外理郊果印证
六、客户反馈
环保合规:连续3年通过国家环保验收,VOCs排放低于国家标准限值50%;
第三产业效用:
年节约使用吸附性炭企业采购费¥200万;
仪器高耗能大大减少30%,年开源节流商业用电¥六十万;
的社会效果:喷涂车间PM2.5溶液浓度上升90%,职工吸气道传染性疾病匿名举报率上升80%,获选“翠绿色制造技术演示公司”。
总结
该方案通过“负压集气-多级除尘-VOCs催化燃烧”三级协同工艺,解决了轮胎行业废气成分复杂、粉尘易燃、VOCs浓度高等核心问题,兼具高效性、安全性和经济性,可为橡胶制品、轮胎制造等领域提供参考!

 扫一扫添加微信