一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
的行业用户痛点:
萃取喷涂车间、进行发酵池等范围VOCs(酒精、酯类、混炼氢)氨水浓度过高,味道刺鼻的那种;
的环保查看过频,遭遇处罚金风险隐患;
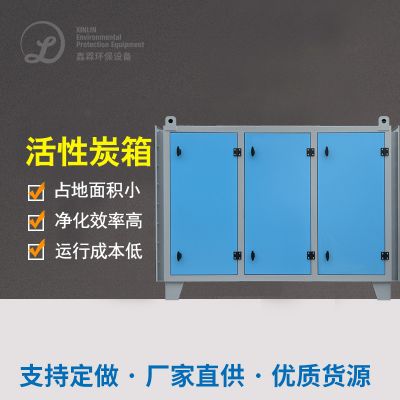
传统文化活性酶类炭吸咐总高成本,换掉频次短,运维和技术阻力大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预解决第一阶段:
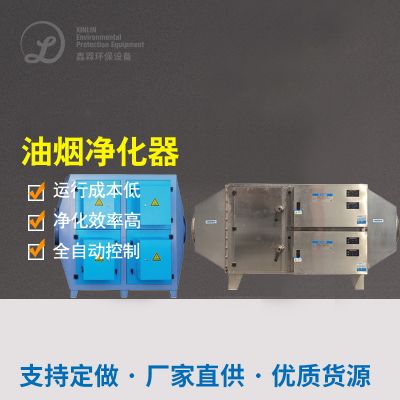
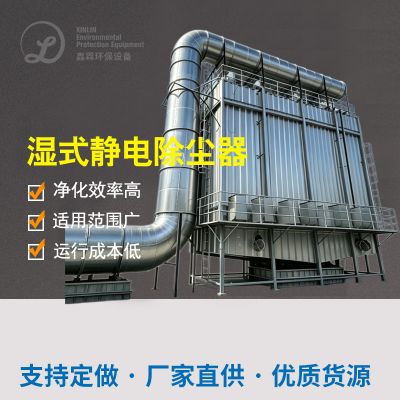
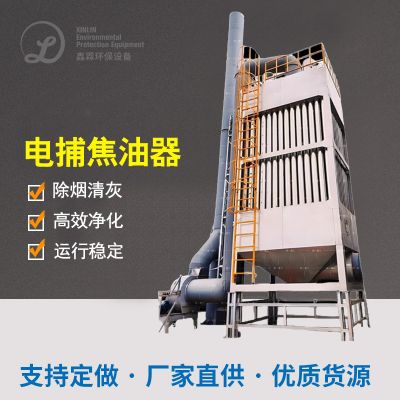
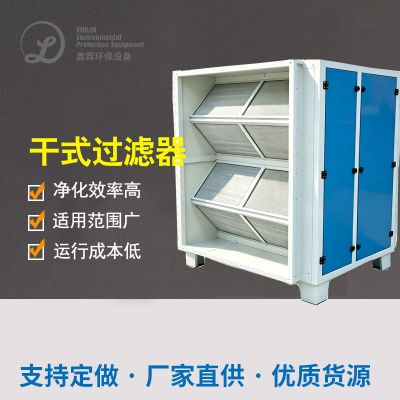
风暴烟气净化+人体静电捕集器:避开工业废气里面大颗粒物煤尘及油污。
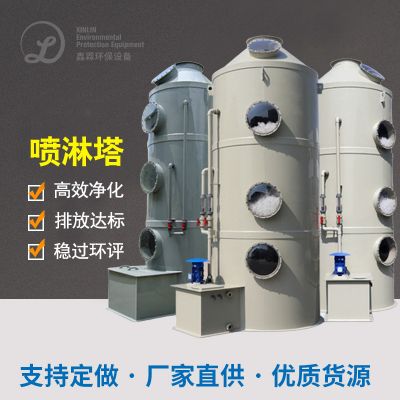
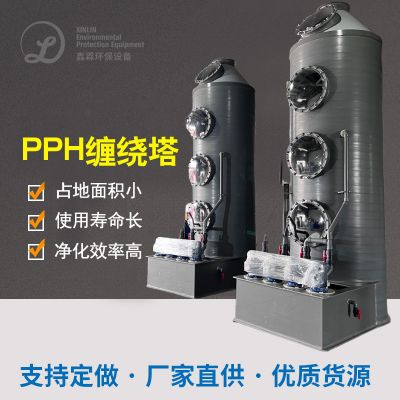
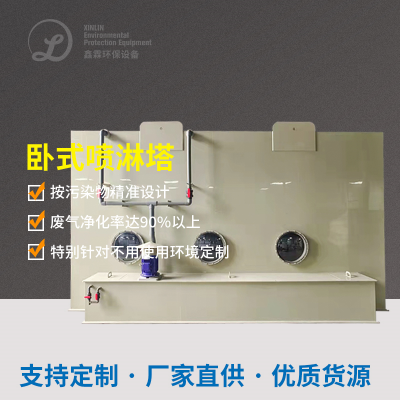
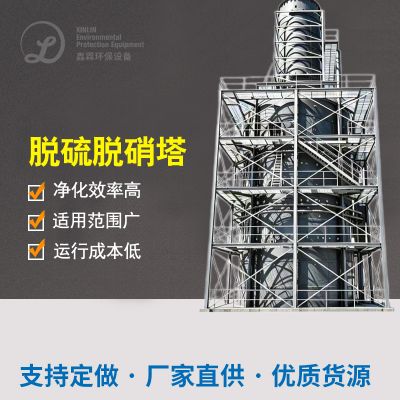
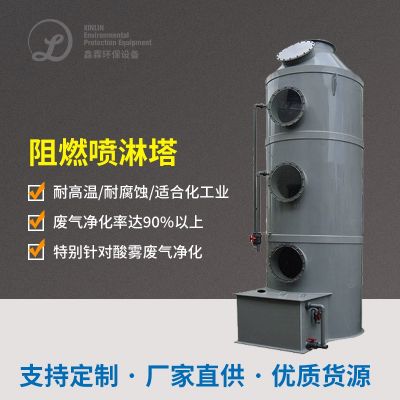
碱液喷淋头塔:中合酸碱性有害气体(如硫化橡胶氢),大幅度降低未果生产设备结垢风险分析。
提高效率吸附剂分阶段:
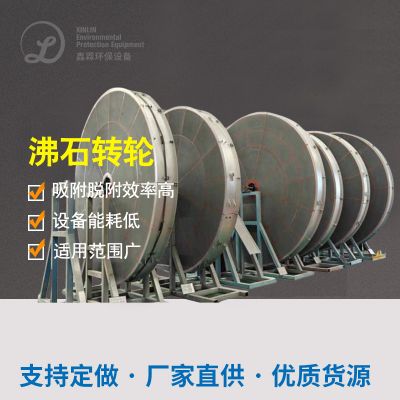
离心分离物学习能力:VOCs离心分离物使用率≥95%,最新离心分离物数量≥1.2kg/m³催化活性炭吸附;
锁定摸式:物理吸附-脱附配置执行,保证连续不断治理 。
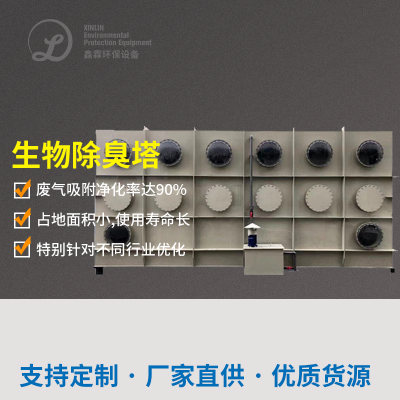
增韧灵活性炭氯纶氯纶吸附剂塔(2组串联):
深入处理时候:
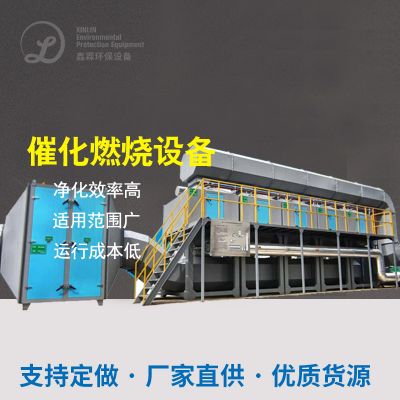
热度抑制:280-350℃恒湿挥发,齐全吸附余下VOCs为CO₂和H₂O;
风能回报:余热采取率≥70%,消减染料成本价。
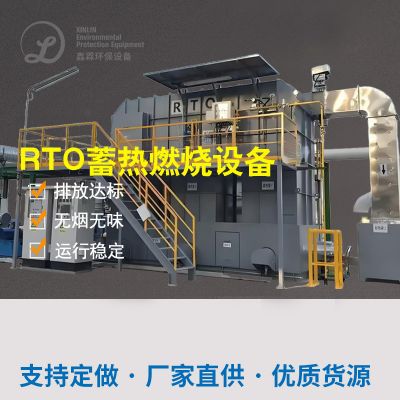
催化氧化复燃仪器(RTO):
三、主设备选择与安装
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
应对策略:用“吸收性+离子液体熔化”结合方法,能够 PLC时实监测系统有机废气浓度自主改善吸收性/脱附调成速度。
问题2:湿值高诱发抗逆性炭易饱满
范措施:预解决分设抽湿系统(急冻烘干或膜离心分离),将有机废气物露点调控在40℃有以下。
疑难问题3:酿酒厂房封闭空间性差
范措施:个性定制负压力集气操作系统,包裹进行发酵池、灌装生产线线等全操作流程产污点,避免无组织结构进行排放。
五、处里成效验正
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
经济性成效:年节约开支渗透性炭集中采购费¥115万,蒸气万元产值能耗下降40%;
生活整体:工业园区及身边其它异常的味道消掉,公司职员投拆率变低90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信