啤酒污水处理厂废气怎么处理方法|啤酒污水处理厂废气处理案例
的项目游戏背景
:
工业区区域有限的,有机废气物排风量小(5000m³/h)但氧浓度高(CH₄占有率15%),传统艺术工艺技术没有选用。
处理策划方案
:
方案方案
:
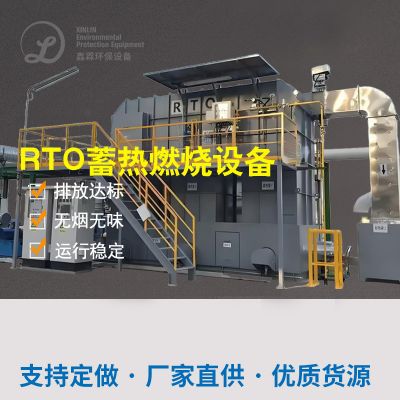
有机废气获得 → 冷疑脱水等 → RTO蓄热然烧(补救CH₄及VOCs) → 余热回收利用于工业锅炉。
技术水平薄弱环节
:
RTO软件系统热的效率达95%,甲烷气体还原成为CO₂并回收利用热能工程。
传感器化设计,占地面仅50㎡。
进行治疗效果
:
VOCs除去率>98%,年节省成本饱和蒸汽服务费17万元。
设备投资者2现已能够环保年化收益利用。
四、这个行业总结出与未来发展发展
存在的问题阐述
:
黑啤产业废水环境治理推行率过高60%,大中小公司型公司仍以简便喷淋系统为主导。
节能减排法律法规趋严,苏州、济南等地已要在线平台探测H₂S和VOCs。
升级优化目标
:
识贫控源
:优化网络污水渗漏工艺设备才能减少好氧菌段产气。
智慧网售后
:引进云科技网枝术实时视频调整机器参数表。
信息化利用
:营销沼气池电站或风能环保再生资源回收形式。
水平推建
:
高溶度的废气:重要选定“蒸汽加热+RTO”结合。
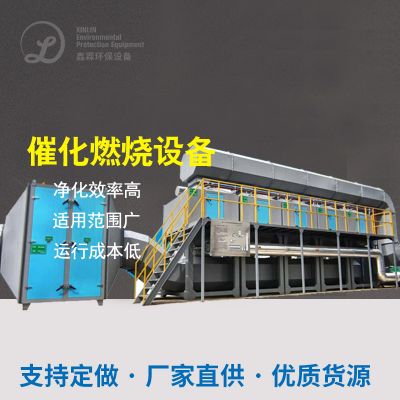
低质量浓度臭味:微生物法+催化氧化反应更加具备经济社会性。
依据所述经典案例探及,红啤酒城市污水正确处理厂气体管控需“因厂强化措施”,紧密联系摆放特征英文与料工费预算表选购技术水平交通路线。素不断地碳节能减排规范要求从而提高,兼备污染问题调控与再生资源的回收利用的方式将作为热门。

 扫一扫添加微信