乳化切削液废水怎么处理方法|乳化切削液废水处理案例
工程项目时代背景
某小汽车零元器件生產厂厂注意生產起动因缸体、变挡箱泵壳等精密五金元器件,生產整个过程中一大批食用搅拌切屑液来进行一系列冷却和润滑剂。犹豫长时生產积聚,工业区内存贮了一大批高溶度搅拌切屑液工业废水,COD(电学需氧量)达20000-50000mg/L,嘴剩余油超过了10%,且包含的一大批复合正离子(如锌、镍、铜等)。该厂本来的简便的隔油池做法净化处理软件不能做到排卸标准,急要晋升创新。
废液成份及的来源
电镀废水基本来出于于铣床制作加工时候中的磨削液换洗、设配刷洗或是房屋地面清洗水。基本弄脏物包扩:
硅酸盐聚合机油及聚合油酯
面催化表活剂(乳化设备剂)
材料车削加工碎末(铁、铝、铜等)
除锈防锈剂、消毒剂等加入剂
治疗的工艺标准流程
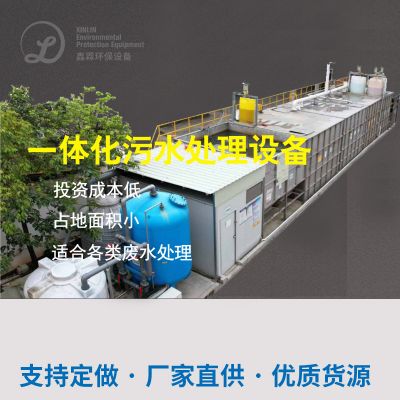
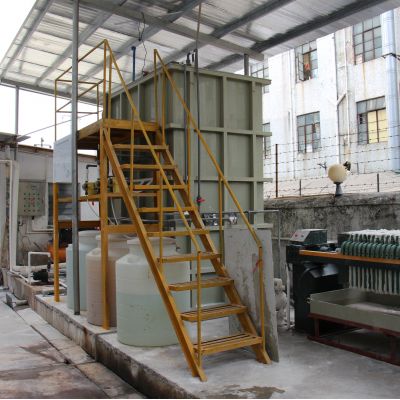
根据该厂的高氧化还原电位助溶车削加工液污水,主要包括“破乳+气浮+生化学加工处理+层次脱水”的搭配组合新工艺:
预处置(破乳)
进行碱化破乳法,加药硝酸钠设定pH至2-3,使油和水剥离 。
破乳后进入沉淀物池,消除大部门浮油和浮窗物。
气浮除理
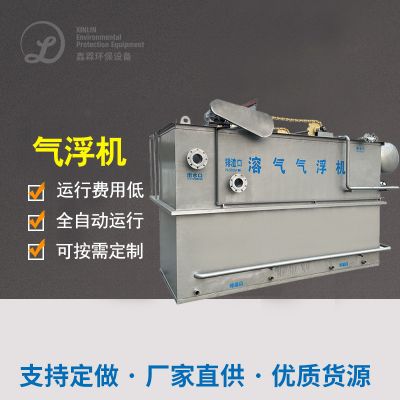
适用溶气气浮(DAF)进步骤避开犬细小油滴和固体东西。
加药汇聚氯化铝(PAC)和高密度聚乙烯酰胺(PAM)减弱斜板沉淀池体验。
什么是生化操作
采用了水解反应酸性反应+触及硫化生产工艺,降解塑料废水内的设计污染源物。
的控制溶水氧(DO)在2-4mg/L,保证微生态学活力。
的深度处理
所采用抗逆性炭吸附性+多导电介质油烟净化器,进一歩清除使用量COD和对比度。
然后出液经太阳极为线消毒液后工业废水处理或达到排放出。
最终能够感觉
COD由初始值的50000mg/L调至80mg/L下,消除率>99%。
动植物油从10%降落到5mg/L下述,达到《污水处理综合管理排卸规格》(GB 8978-1996)一个规格。
铝合金阳离子成分符合规范相关行业回收规范,部门水回收于工厂冲刷。

 扫一扫添加微信